食品厂废气处理方法|食品厂废气怎么处理|食品厂废气如何处理
案例一:某大型食品饮料包装企业废气处理项目
项目背景
该单位有着多个工作线,精益求精于肉制品内塑料包装袋、茶饮料酒盖制造技术。喷涂和涂抹关键环节施用更多干性油印刷油墨和溶液,形成废液中溶解性无机物(VOCs)盐浓度超量,附进群众曾多次申诉异味重现象,单位有着节能罚款危险 。
废气成分
主要污染物为 VOCs(挥发性有机物),包括苯系物、酯类等,浓度波动范围在 500-2000 mg/m³。
处理工艺流程
- 废气收集
- 在印刷机、涂布机等关键产污点安装密闭集气罩,通过负压管道将废气集中收集,收集效率>90%。
- 预处理
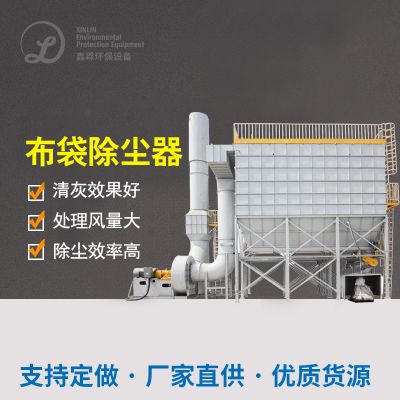
- 布袋除尘器:去除废气中的粉尘颗粒物,防止堵塞后续设备。
- 冷却塔降温:将高温废气(约60℃)降至常温,优化后续处理条件。
- 核心处理
- 活性炭吸附+RCO催化燃烧联合工艺:
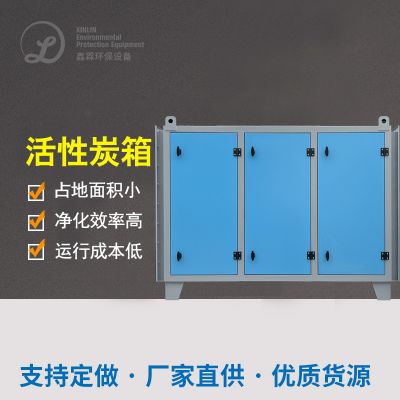
- 废气先进入活性炭吸附塔,VOCs被吸附,净化后的气体直接排放。
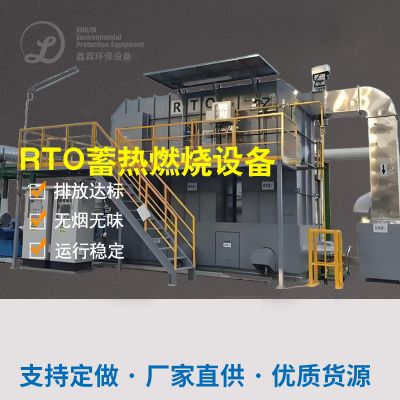
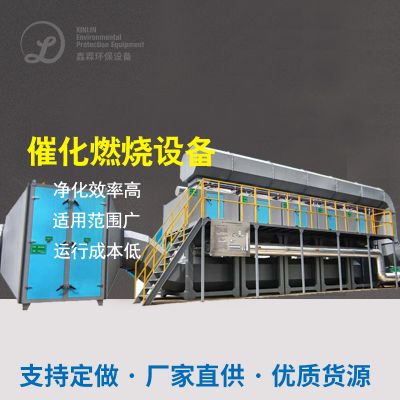
- 吸附饱和的活性炭通过热脱附再生,脱附出的高浓度VOCs进入RCO装置(蓄热式催化燃烧),在催化剂作用下转化为CO₂和H₂O,同时回收热能用于生产。
- 深度净化
- 在线监测
- 排放口安装VOCs在线监测设备,实时传输数据至环保部门。
最终效果
- 排放浓度:VOCs从最高2000 mg/m³降至<20 mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996)。
- 经济效益:热能回收降低能耗约30%,年节约运行成本超200万元。
- 环境效益:周边异味投诉减少95%,企业获评“环保诚信单位”。
案例二:某肉类加工厂废气处理项目
项目背景
该厂屠宰流水线产线和精加工位置诞生含高盐浓度二氧化氮(NH₃)、塑炼氢(H₂S)的异味有机废气治理,对生产区及周遍空气中高质量引致特别严重引响,人短期泄露后经常出现呼气道不。
废气成分
主要污染物为 氨气(NH₃,浓度>80 ppm)、硫化氢(H₂S,浓度>30 ppm),伴随少量挥发性有机物(VOCs)。
处理工艺流程
- 废气收集
- 在待宰圈、屠宰车间等区域安装集气罩,通过管道输送至处理系统。
- 预处理
- 滤网过滤:去除大块油脂和杂质。
- 降温除湿:将废气温度从40℃降至常温,并控制湿度<60%。
- 生物除臭
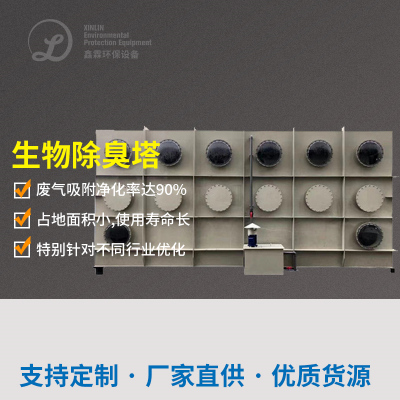
- 生物滤池:填充驯化微生物的填料,将NH₃、H₂S等恶臭气体分解为无害物质,去除率>95%。
- 化学洗涤
- 酸碱中和塔:处理残余酸性或碱性气体,确保排放pH值达标。
- 活性炭吸附
- 进一步吸附残留的异味分子,确保排放气体无感官刺激。
最终效果
- 排放指标:NH₃<1.5 mg/m³,H₂S<0.03 mg/m³,优于《恶臭污染物排放标准》(GB 14554-93)。
- 环境改善:厂界恶臭浓度降低至<20(无量纲),周边居民投诉率下降100%。
- 社会效益:企业被列为“省级清洁生产示范企业”,提升品牌形象。
技术对比与选型建议
| 场景类型 |
推荐工艺 |
优势 |
适用场景 |
| 高浓度VOCs |
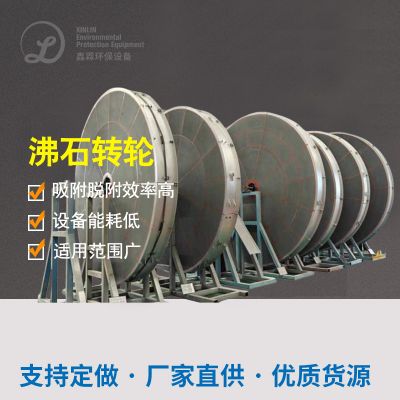
沸石转轮吸附+RTO高温焚烧 |
处理效率>98%,热能回收 |
大型包装厂、涂料车间 |
| 恶臭气体 |
生物滤池+化学洗涤 |
运行成本低,无二次污染 |
屠宰场、发酵厂 |
| 混合废气 |
活性炭吸附+低温等离子体 |
灵活组合,适应复杂成分 |
中小型食品厂、烘焙车间 |
以上案例展示了食品厂废气处理的典型技术路线,企业可根据废气成分、排放浓度及自身规模,选择单一或组合工艺。例如,大型包装企业可优先采用 “沸石转轮+RTO” 实现高效处理与能源利用;屠宰厂等恶臭气体场景则适合 “生物滤池+化学洗涤” 的低成本方案。

 扫一扫添加微信