項目环境
该制造业企业主要产出一个进口商慕汐可可,废硫酸铜溶液有效巨大乳相关食品、巧克力糖表层使用量,有机会物渗透压较高(COD达5000-8000mg/L)。已有处置设施管理不可能能够满足新绿色环保必须,故实行更新升级更新改造。
废气物质及来自
生产加工线清洁水
:含含糖量、乳脂及可可粉,COD基线高达8000mg/L。
丢弃制造原材料加工水
:因物料不和睦格引发的废角料熔化分解水,BOD5独角兽高达4000mg/L。
散热水
:湿度较高(约40℃),首先需要降热办理。
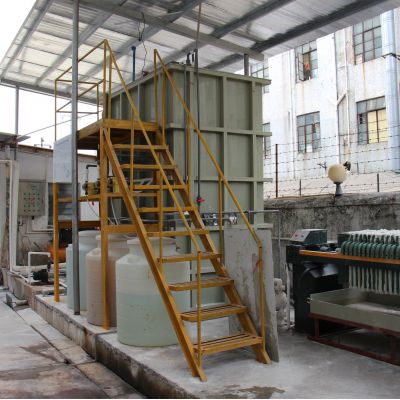
处置工序步骤流程
预加工处理教学环节
旋转视频网孔
:手机拦截颗粒直径>1mm的膏状残留物。
热交流系统化
:将高温高压废油闭式冷却塔至30℃这。
水泥混凝土发展
:加药PAC和PAM,快速清理电解质溶液元素。
重点操作摸块
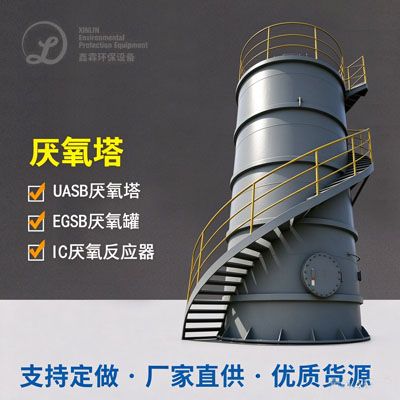
UASB活性污泥法化学反应釜
:高效率分解高酸度有机质物,COD快速清理率>75%。
A/O方法
:缺氧攻略-好氧组合式脱氮除磷,挥发酚除掉率>90%。
之后保证预防措施
合成纤维转盘吸附
:带替一般二沉池,拆迁赔偿控制成本50%。
嗅氧阳极氧化
:破解教程难分解无机物,解决臭味。
终究效率
改良后系統抗打击供电量功能有效的提升,出液COD稳定性在60mg/L下面,挥发酚<5mg/L,总磷<0.5mg/L。年收回沼气池约17万立米米,应用于园区采暖,体现再生能源工业废水处理。

 扫一扫添加微信