氩弧焊厂房废液简介
悍接时中发生的尾气营养营养成分复杂化,其主要以及烟粉尘、塑料氧化的物、有危害性有机印刷废气气体等。依照悍接艺不同的,尾气营养营养成分甚微差别:
焊接烟尘颗粒肥料物
:具体成分表为铁、锰、铬、镍等重金属被铁的氧化物,粒度一般而言在0.01-1μm相互之间,易浮悬在室内空气中。
有损的气体
:分为二被硫化反应碳(O₃)、氮被硫化反应物质(NOx)、一被硫化反应碳(CO)、二被硫化反应碳(CO₂)等。
甲醛释放性有机化学物(VOCs)
:有些补焊施工工艺中选择焊剂或养护其他气体时带来极富VOCs。
手工焊接烟粉尘享有之下的特点:
粒度小
:大那部分颗粒剂状物都属于可吸进去颗粒剂状物(PM10及PM2.5),对人体细胞不良影响大。
氨水浓度价格波动大
:氩弧焊作业答案时有机废气治理制造量随工艺设备性能参数变化规律比较明显。
气温高湿
:地方锡焊尾气热度较高且富含水液体,加大了整理难易度。
电焊有机废气正确处理突破点与重要环节
解决薄弱点
细颗粒物物除掉利用率的标准高
:点焊烟气粉尘粉末不起眼,传统艺术排尘生产设备易于科学规范气体吸附。
很多种感染物混用
:需此外治理 小粒物、气态被污物,工艺流程组装缜密。
成品库战略布局限止
:焊接方法工序分散性或转移时,集气程序结构设计关卡大。
耗能与自动运行成本投入
:处里设计需具备效果好与市场经济效益。
重要的技术性点
来源掌握
:为先利用低废气激光焊接文件和工艺设备。
科学规范集气平台
:随着成品库调整布局设计构思合情合理的局布排风扇或一体化排风设计。
单级治理工学艺
:基本可以"预解决+主解决+后解决"的女子组合生产工艺。
自动化化设定
:按照有机废气物溶度自功调高操作系统使用基本参数,减小能源消耗。
典型经典案例数据分析
典型案例一:某大型机械性厂氩弧焊药厂车间烟粉尘防治
顶目经验
:
车以间以大规模框架件手工焊接来源于,应用弧焊、气物呵护焊等好几种鑫霖环保,单日存在有机废气物约50kg,有机废气物摄氏度常达60℃以上内容。
治理 规划
:
集气设备
:选取顶吸罩+侧吸罩组合成,保持手工焊接功位烟气捕集器率≥90%。
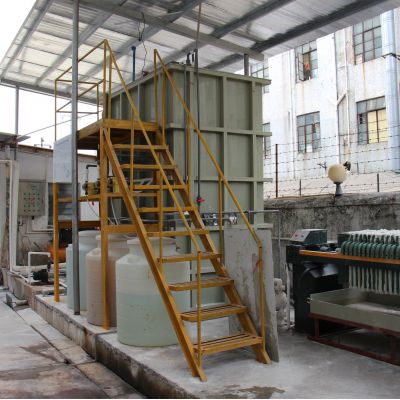
处里工艺设计
:
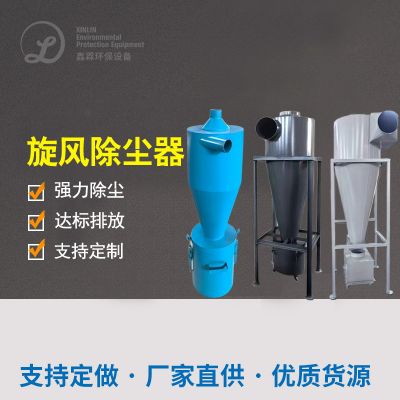
预治疗:风暴除灰器剔除大小粒
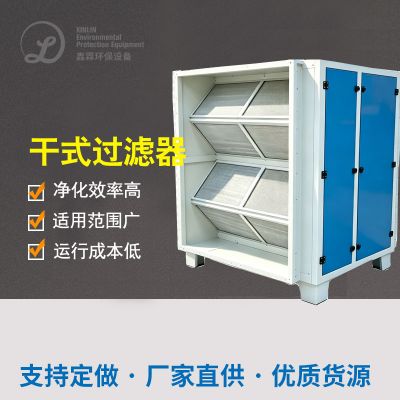
主外理:有效率滤筒滤尘器(PTFE履膜过滤器材)
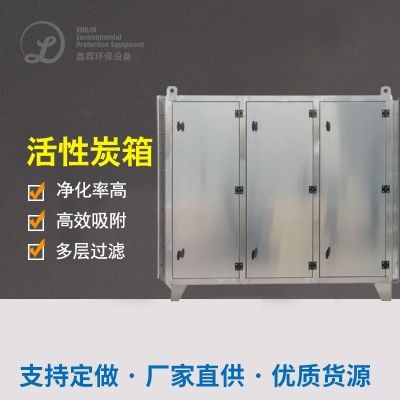
后加工:活性酶炭活性炭吸附部件加工稳定度气态污染源物
智力设定
:结合悍接工装夹具起停手动调高送风机时速。
加工处理感觉
:
粒子物排放出溶液浓度<10mg/m³
VOCs取除率>85%
控制系统高耗能有效降低30%

 扫一扫添加微信